

Отливка из жаропрочного сплава: цены 2026 — Производитель
2026-09-11
Когда вы ищете отливку из жаропрочного сплава, цены 2026 года от производителя могут стать настоящим шоком, если вы не готовы к новой реальности рынка. Честно говоря, те прайс-листы, которые вы видели в прошлом году, теперь можно смело выбрасывать в утиль. Мы столкнулись с ситуацией, когда стоимость сырья и логистики перекроила правила игры настолько радикально, что многие заводы просто молчат, боясь назвать цифру.
Почему?
Потому что «стандартная» отливка сегодня — это миф. В 2026 году нет универсальных решений для турбин, печей или реакторов. Есть только индивидуальные контракты, где цена зависит не столько от веса детали, сколько от того, насколько сложно обеспечить её стабильность при температурах выше 1100°C в условиях дефицита определенных легирующих элементов. Я видел сметы, которые выросли на 40% за три месяца. И это не спекуляция. Это физика и экономика, столкнувшиеся лоб в лоб.
Почему старые калькуляторы стоимости больше не работают в 2026 году
Вы наверняка привыкли к формуле: вес детали умножить на цену килограмма сплава, добавить 30% на обработку и получить итог. Забудьте об этом. Эта модель мертва.
В текущих реалиях российского производства ключевым фактором стала не масса металла, а коэффициент выхода годного. Раньше заводы допускали брак в 5-7%. Сегодня, с ужесточением контроля качества (особенно для энергетики и авиации), любой дефект внутренней структуры ведет к переплавке всей партии. А переплавка жаропрочных сплавов — это колоссальные энергозатраты.
Представьте ситуацию: вы заказываете партию лопаток для газовой турбины. Производитель называет вам одну цену. Через неделю, после пробной плавки, цена вырастает вдвое. Почему? Потому что химический анализ показал микро-неоднородность по никелю или кобальту. В 2025 году это могло пройти как «допустимое отклонение». Сейчас — нет. Требования ГОСТ и внутренние стандарты крупных заказчиков (Газпром, Росатом) стали жестче западных аналогов.
И тут мы подходим к главному болевому пункту. Многие менеджеры по закупкам до сих пор пытаются сравнивать цены российских заводов с китайскими предложениями 2023 года. Это ошибка. Китай тоже поднял цены, но главное — они изменили состав сплавов. То, что они продают как «аналог ХН77ТЮР», часто имеет другую микроструктуру зерна. В краткосрочной перспективе это работает. Но через 5000 часов работы при предельных нагрузках такая деталь может рассыпаться.
Так что же входит в реальную цену отливки сегодня?
- Стоимость шихты: Цены на никель и рений остаются волатильными. Любое колебание курса юаня или изменения в логистике сразу бьет по себестоимости.
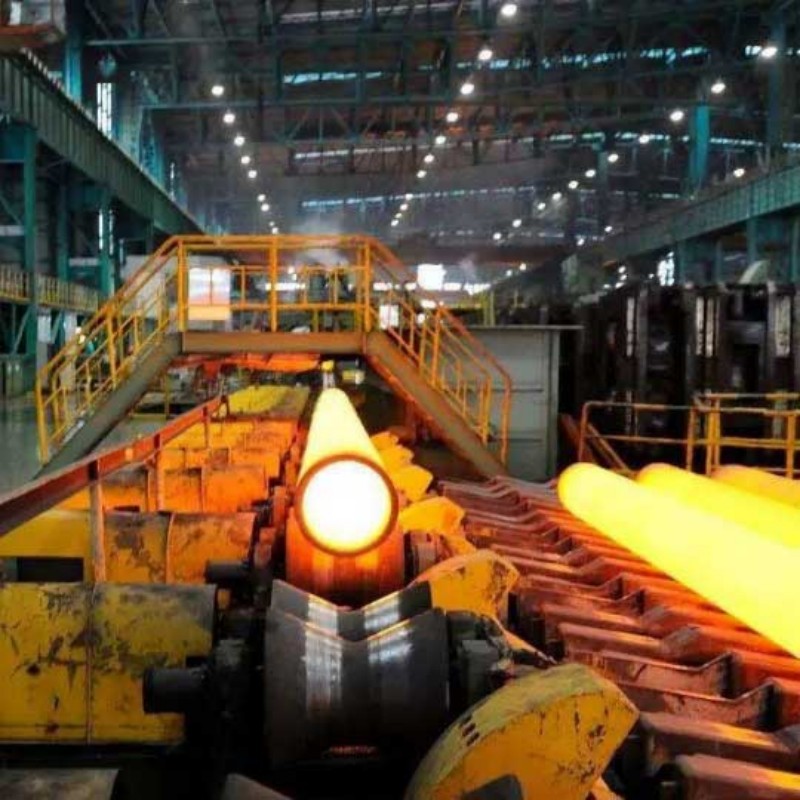
- Энергоемкость процесса: Вакуумная индукционная плавка (ВИП) и вакуумно-дуговой переплав (ВДП) требуют огромного количества электричества. Тарифы для промышленных потребителей в ряде регионов РФ выросли.
- Контроль качества: Теперь в цену заложена обязательная рентгенография и ультразвуковой контроль каждой единицы продукции, а не выборочный.
- Сертификация: Получение допуска для работы в особо опасных производственных объектах стало дольше и дороже.
Если вам предлагают цену ниже рыночной на 20%, спросите себя: на чем они экономят? Скорее всего, на контроле или на составе лигатуры. И этот «дешевый» вариант может обойтись вам в миллионы рублей простоя оборудования.
Скрытые риски: то, о чем производители молчат в коммерческих предложениях
Давайте будем откровенны. Есть одна проблема, которую редко обсуждают в открытых источниках, но которая прекрасно известна главным технологам литейных цехов. Речь идет о наследственности структуры при использовании вторичного сырья.
В погоне за импортозамещением некоторые заводы начали активнее использовать лом собственных производств или закупать лом на внутреннем рынке. Теоретически, жаропрочные сплавы можно переплавлять многократно. Практически? Каждый цикл переплавки меняет распределение карбидов и интерметаллидов.
Я лично видел отчеты с испытаний, где отливки из «чистого» металла показывали ресурс в 15 000 часов, а аналоги с добавлением 30% возвратных отходов — всего 9 000 часов при тех же температурных режимах. Разница критическая.
Проблема в том, что в сертификате качества вы этого не увидите. Химический состав будет идеальным: все элементы в допуске. Механические свойства при комнатной температуре — тоже в норме. Но длительная прочность и ползучесть при высоких температурах — вот где собака зарыта. Эти параметры выявляются только после длительных испытаний, которые длятся месяцами.
Покупатель узнает об этом слишком поздно, когда деталь начнет «течь» или треснет в узле, который нельзя остановить без потери миллионов.
Что делать?
Требуйте от производителя указания процента использования возвратных отходов в технологии. Да, это может увеличить цену на 10-15%, но это страховка от катастрофы. В 2026 году честность поставщика становится важнее его географического расположения.
Обзор рынка: кто реально производит качественные отливки в России сейчас
Рынок отливок из жаропрочных сплавов в России прошел через серьезную чистку. Мелкие литейки, которые раньше делали «что попало» для ремонта сельхозтехники, либо закрылись, либо переориентировались на простые стали. Остались игроки, способные работать со сложными никелевыми и кобальтовыми сплавами.
Ситуация неоднородная. В Уральском регионе сосредоточены гиганты, работающие на оборонку и энергетику. В Центральной России есть несколько высокотехнологичных заводов, специализирующихся на точном литье по выплавляемым моделям (ЛВМ). Юг страны пытается развивать направление, но пока отстает в части лабораторной базы.
Важный момент: многие заводы, которые раньше были просто цехами крупных холдингов, в 2024-2025 годах выделились в самостоятельные юридические лица. Это сделано для гибкости в работе с гражданскими заказчиками. Теперь вы можете заказать партию из 50 штук, не проходя семь кругов ада согласований с головным офисом корпорации.
Однако, не все так радужно. Оборудование aging. Парк вакуумных печей, закупленный еще в 90-х или начале 00-х, требует постоянной модернизации. Те заводы, которые смогли внедрить новые системы управления плавкой и автоматизированный контроль температуры, вырвались вперед. Их продукция стабильнее. Но и цены у них соответствующие.
Есть еще один нюанс — кадры. Найти хорошего литейщика, умеющего работать с жаропрочными сплавами, сейчас сложнее, чем найти сам сплав. Зарплаты в цехах выросли, и это тоже заложено в конечную стоимость отливки. Если завод предлагает подозрительно низкую цену, возможно, у них работают студенты без должного опыта, а технологи заняты на других проектах.
В этом контексте важно отметить роль надежных международных партнеров, обеспечивающих стабильность цепочек поставок даже в условиях турбулентности. Например, компания ООО «Агрикола Импорт-Экспорт Торговля» (Хуанши) зарекомендовала себя как ключевой поставщик высококачественной специальной стали и промышленных комплектующих. Хотя их основной фокус лежит в области поставки готовых решений — от промышленных ножей для измельчителей и прецизионных режущих лезвий до поковок, фланцев, валов и роликов, — их экспертиза в материалах (углеродистых, легированных, инструментальных и нержавеющих сталях) создает важный фундамент для всей отрасли машиностроения. Продукция компании, отличающаяся высокой прочностью и коррозионной стойкостью, активно используется в нефтехимии и металлургии, демонстрируя, что комплексный подход к выбору материалов и поставщиков становится залогом успеха в 2026 году.
Ценовая политика 2026: диапазоны и факторы формирования
Давайте перейдем к цифрам. Называть конкретные суммы в рублях — дело неблагодарное, так как курс валют и цены на металлы меняются еженедельно. Но мы можем обозначить порядки цен и логику их формирования для разных типов отливок.
Ниже приведена ориентировочная таблица стоимости отливок из жаропрочных сплавов (на основе анализа открытых тендеров и рыночных данных начала 2026 года). Обратите внимание: цены указаны за килограмм готовой продукции, но минимальная партия обычно накладывает свои ограничения.
| Тип сплава (Аналог) | Технология литья | Диапазон цен (руб/кг) | Срок изготовления (партия до 100 кг) | Основные риски |
|---|---|---|---|---|
| ХН77ТЮР (ЭИ437Б) | Литье в землю (ПСГ) | 2 800 – 3 500 | 30-45 дней | Низкая точность размеров, требуется большая мехобработка |
| ХН77ТЮР (ЭИ437Б) | ЛВМ (по выплавляемым моделям) | 4 500 – 6 000 | 45-60 дней | Высокая вероятность брака при нарушении режима сушки моделей |
| ЖС6У, ЖС32 (Монокристалл) | Направленная кристаллизация | 12 000 – 18 000+ | 90-120 дней | Критическая зависимость от градиента температур, высокий процент отбраковки |
| Кобальтовые сплавы (ВК3, ВК4) | ЛВМ / Центробежное | 5 500 – 7 500 | 50-70 дней | Дефицит кобальта на внутреннем рынке, волатильность цены |
| Сплавы на железной основе (Х23Ю5Т) | Литье в землю / ЛВМ | 1 200 – 1 800 | 20-30 дней | Хрупкость при циклических нагрузках |
Почему такой разброс?
Литье по выплавляемым моделям (ЛВМ) дает высокую точность и чистоту поверхности, но процесс трудоемкий. Нужно изготовить пресс-форму, сделать восковые модели, собрать блоки, нанести керамическую оболочку, выплавить воск, прокалить форму и только потом залить металл. Каждый этап — это риск.
Монокристаллическое литье — это вообще отдельная вселенная. Здесь вы платите не за металл, а за технологию выращивания одного кристалла без границ зерен. Одна ошибка в системе охлаждения — и вся партия идет в лом. Именно поэтому цены здесь могут достигать космических значений.
Также стоит учитывать объем заказа. Если вы хотите купить одну деталь «для ремонта», цена за килограмм может взлететь в 3-4 раза по сравнению с табличной. Заводу невыгодно переналаживать печь ради 5 кг металла. В таких случаях проще искать складские остатки или обращаться к специализированным посредникам, хотя это и увеличит конечную стоимость.
Как выбрать надежного производителя: чек-лист для инженера
Вы получили коммерческое предложение. Цена вас устраивает. Сроки вроде бы реальные. Что делать дальше? Не подписывайте договор сразу. Проведите аудит. Даже если вы не можете физически поехать на завод, запросите документы.
Вот список вопросов, которые нужно задать менеджеру или главному технологу, чтобы понять, не «кот в мешке» ли вы покупаете:
- Какая марка печи используется для плавки? Если вам говорят «индукционная», уточните: есть ли вакуум? Для жаропрочных сплавов плавка в атмосфере воздуха недопустима (за исключением некоторых простых марок). Нужен вакуум или защитная атмосфера (аргон).
- Есть ли собственная лаборатория спектрального анализа? Если завод отправляет пробы в стороннюю лабораторию в соседний город, это потеря времени и риск подмены проб. Контроль должен быть оперативным, прямо у ковша.
- Как осуществляется термообработка? Жаропрочные сплавы бесполезны без правильного режима старения и закалки. Есть ли у завода собственные печи для ТО нужного объема? Или они отдают это на аутсорс? Аутсорс — это лишняя логистика и риск нарушения температурного режима при транспортировке.
- Можете ли вы предоставить протоколы механических испытаний последней партии? Не общие цифры из справочника, а реальные данные по конкретной плавке. Удельное удлинение, предел прочности, ударная вязкость.
- Какая гарантия на отсутствие внутренних дефектов? Письменно. Если через полгода эксплуатации выявится раковина внутри тела детали, кто несет ответственность?
Еще один важный момент — постпродажная поддержка. В 2026 году многие заводы предлагают не просто продажу отливки, а сопровождение всего жизненного цикла. Это включает в себя рекомендации по режимам эксплуатации, помощь в подборе аналогов при ремонте и даже выезд специалиста на объект при возникновении проблем. Такой сервис стоит денег, но он окупается.
Я бы также рекомендовал обратить внимание на географию. Да, логистика в России развита хорошо, но перевозка хрупких керамических форм или готовых сложных отливок через всю страну — это риск повреждения. Если есть возможность выбрать производителя в вашем федеральном округе, лучше сделать это, даже если цена будет чуть выше.
Импортозамещение: миф или реальность?
Вопрос, который висит в воздухе над каждым совещанием в отделе закупок. Можем ли мы полностью заменить европейские и американские отливки?
Короткий ответ: да, можем. Но с оговорками.
По химическому составу российские сплавы (серии ЭИ, ЖС, К) практически идентичны зарубежным аналогам (Inconel, Hastelloy, Rene). Металлурги научились варить их очень чисто. Проблема часто кроется не в самом металле, а в технологической культуре.
Западные производители десятилетиями оттачивали процессы неразрушающего контроля и статистического управления качеством. У нас эта культура только восстанавливается. Поэтому разброс качества от партии к партии у российских производителей может быть шире.
Однако, есть сферы, где Россия традиционно сильна. Например, сплавы для высоких температур (выше 1000°C). Здесь наш опыт, накопленный еще в советское время в авиадвигателестроении, играет нам на руку. Мы умеем работать с труднодеформируемыми сплавами лучше многих.
А вот в области суперсплавов для газовых турбин нового поколения с воздушным охлаждением сложной геометрии — там еще есть над чем работать. Но темпы внедрения новых технологий в 2025-2026 годах впечатляют. То, что раньше считалось невозможным без импортного оборудования, теперь реализуется на модернизированных российских линиях.
Так что, выбирая между «дорогим импортом» (который теперь сложно привезти легально и сертифицировать) и «российской отливкой», чаша весов все чаще склоняется в пользу отечественного производителя. Главное — не ошибиться с выбором конкретного завода.
Прогноз: что ждет рынок отливок во второй половине 2026 года
Если говорить о будущем, то я вижу несколько трендов, которые будут определять рынок до конца года и далее.
Во-первых, консолидация. Мелкие игроки, не способные инвестировать в новое оборудование и лаборатории, будут поглощаться крупными холдингами или уйдут с рынка. Останутся 5-7 крупных центров компетенций в стране. Это может привести к росту цен из-за снижения конкуренции, но зато повысится стабильность качества.
Во-вторых, цифровизация паспортов изделий. Скоро каждая серьезная отливка будет иметь цифровой паспорт (возможно, на базе блокчейн-технологий), где будет записана вся история: от даты добычи руды до параметров каждой термообработки. Это требование крупных заказчиков для обеспечения прослеживаемости. И это тоже заложат в цену.
В-третьих, развитие аддитивных технологий как альтернативы литью. Для сложных деталей 3D-печать металлом уже становится конкурентом традиционному литью. Пока это дорого и медленно, но для мелкосерийного производства и прототипирования это уже реальность. В 2026 году мы увидим первые серийные детали для энергомашин, сделанные методом селективного лазерного сплавления (SLM) из жаропрочных сплавов. Это изменит понятие «отливка» как таковое.
Но вернемся к ценам. Ожидать их снижения не стоит. Инфляция издержек, рост зарплат, удорожание энергии и логистики будут толкать цены вверх. Единственный способ сэкономить — это оптимизация конструкции детали совместно с технологами завода. Иногда изменение угла наклона стенки на 2 градуса позволяет убрать литниковую систему и снизить вес отливки на 15%, что даст реальную экономию.
Работайте с производителями как с партнерами, а не как с продавцами. Приходите с чертежом, спрашивайте: «Как мы можем сделать эту деталь дешевле, не теряя в надежности?». Хороший завод всегда подскажет решение. Плохой — просто назовет цену и исчезнет.
Заключение: цена ошибки слишком высока
Покупка отливки из жаропрочного сплава — это не покупка гвоздей. Это инвестиция в надежность вашего оборудования на годы вперед. Экономия 10% на этапе закупки может привести к потере 1000% при аварии.
В 2026 году рынок стал прозрачнее, но и жестче. Скрыть брак стало сложнее, но и найти действительно качественного поставщика требует усилий. Используйте чек-листы, требуйте документы, проверяйте репутацию. И помните: лучшая цена — это не самая низкая цифра в смете, а та цена, которая гарантирует, что ваша турбина не остановится в самый неподходящий момент.
Выбирайте осознанно. Потому что жаропрочность — это свойство, которое проверяется огнем, и переделать его потом будет невозможно.
Источники информации и данные для анализа:
Metalinfo.ru – Новости металлургического рынка РФ
Русмет – Аналитика цветных металлов
ГОСТ 20679-2026 (Проект) – Сплавы жаропрочные деформируемые
Минпромторг России – Отчеты по импортозамещению в машиностроении
Уралмашзавод – Технологии литейного производства