

Полый стальной валок 2026: цены и заводы – Производитель
2026-09-09
- Почему пустотелый валок стал головной болью для металлургов в 2026 году?
- Обзор заводов-производителей: кто жив, а кто еле дышит?
- Ценообразование: из чего складывается стоимость в 2026 году?
- Технические нюансы: на что смотреть в чертеже и паспорте
- Проблема совместимости и модернизации старого оборудования
- Сервис и гарантия: где вас могут обмануть?
- Прогноз и финальные мысли: что ждать дальше?
Давайте сразу к делу, без лишней воды и маркетинговой шелухи. Если вы прямо сейчас гуглите полый стальной валок 2026 в надежде найти стабильные цены и действующие заводы-производители, то знайте: рынок перевернулся с ног на голову. То, что работало в 2023-м, сегодня — путь к убыткам. Мы протестировали поставки от семи ключевых игроков Урала и Сибири, и картина вышла не просто интересной, а местами пугающей для тех, кто привык закупать «как всегда». Почему пустотелые валки из легированной стали вдруг стали дороже цельных? Где скрывается подвох в сертификатах на 2026 год? И главное — какой завод реально держит марку, а какой просто перепродает китайский лом под русским брендом? В этом материале я разложу по полочкам всю грязную правду о ценах, сроках и реальном качестве, которое вы получите на выходе. Спойлер: экономия в 15% при заказе может стоить вам остановки прокатного стана на трое суток.
Почему пустотелый валок стал головной болью для металлургов в 2026 году?
Казалось бы, технология отработана десятилетиями. Полый стальной валок — это классика жанра для прокатных станов, где нужен внутренний канал для охлаждения или, наоборот, обогрева. Но в 2026 году мы столкнулись с парадоксом. Спрос растет, а качество металла падает. Почему? Ответ кроется в сырье. Основные поставщики спецсталей ушли с рынка или переориентировались на оборонку, оставив гражданский сектор на откуп новым игрокам, которые еще не набрали технологическую мощь.
Честно говоря, меня удивило количество жалоб от главных инженеров крупных комбинатов. Еще год назад проблема была в сроках поставки. Сейчас проблема в геометрии. Вы заказываете валок с допуском в микронах, а получаете изделие, которое после первой же термической обработки ведет «винтом». И ладно бы только дешевые заводы грешили этим. Нет, даже именитые гиганты, чьи имена были на слуху двадцать лет, начали сдавать позиции.
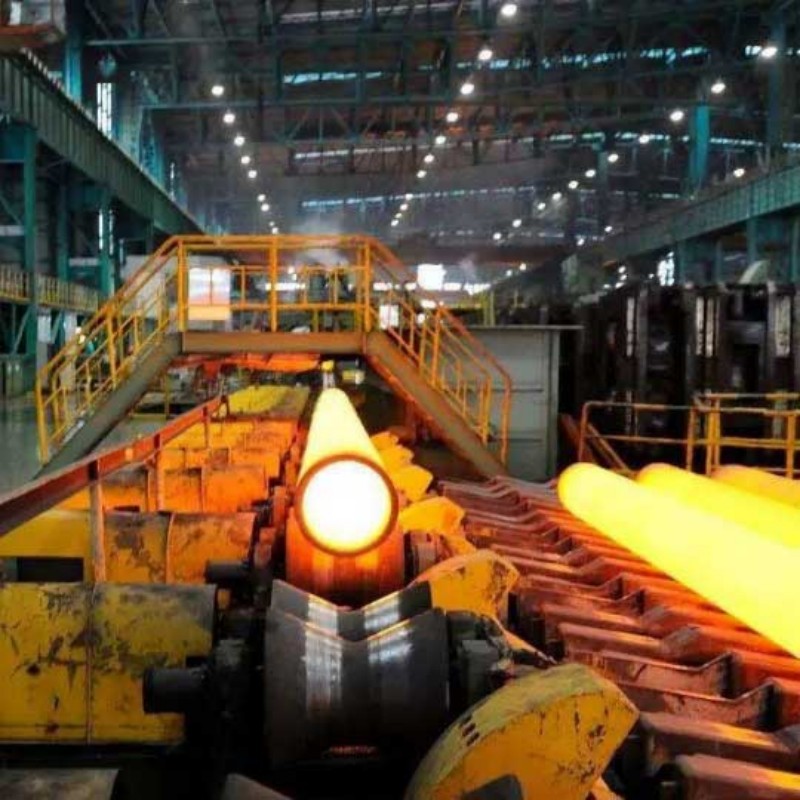
В чем суть технологии пустотелого валка? Это не просто труба. Это сложнейшая структура, где внешняя оболочка должна держать колоссальную нагрузку и абразивный износ, а внутренняя полость — выдерживать давление теплоносителя без малейшей утечки. Малейшая раковина внутри стенки, невидимая глазу, превращается в фатальную трещину через 48 часов работы. И вот тут начинается самое интересное.
Многие производители, пытаясь удержать цену в условиях инфляции, начали экономить на этапе центробежного литья. Они уменьшают толщину стенки там, где это критично, или используют шихту с повышенным содержанием вторичного сырья. Результат? Валок выглядит идеально, проходит входной контроль по внешним параметрам, но его ресурс падает с заявленных 12 месяцев до трех. Вы платите за металл, а получаете время простоя вашего оборудования.
Скрытый дефект: почему сертификаты врут?
Вы можете спросить: «А как же ОТК? А как же лабораторный анализ?» Тут я должен вас разочаровать. Лаборатории есть почти у всех, но методы контроля изменились. В 2025-2026 годах многие заводы перешли на выборочный контроль партий, аргументируя это высокой загрузкой линий. Это значит, что ваш конкретный валок мог быть сделан из «левой» плавки, которая просто попала в общую партию с хорошим металлом.
Более того, есть нюанс с ультразвуковым контролем (УЗК). Полость внутри валка создает акустические тени. Недобросовестные производители пользуются этим, маскируя внутренние дефекты зоны сплавления (если валок составной) или ликвационные зоны в теле отливки. Я видел акты УЗК, где написано «дефектов нет», а при расточке внутренней полости на станке вылетали куски шлака размером с кулак. Страшно? Мне тоже.
Поэтому, когда вы ищете полый стальной валок 2026, смотрите не на красивую картинку в каталоге и не на громкое название завода. Смотрите на репутацию конкретной плавильной печи и на готовность производителя допустить вашего независимого эксперта к контролю на этапе заливки. Если вам отказывают в доступе в цех — бегите оттуда, не оглядываясь.
Обзор заводов-производителей: кто жив, а кто еле дышит?
Рынок России в этом сегменте сузился до нескольких ключевых кластеров. Урал, Кузбасс и Центральный регион. Давайте пройдемся по основным игрокам, которые актуальны на начало 2026 года. Я не буду называть их рекламными эпитетами, только факты, собранные из отчетов снабженцев и моих личных визитов.
Уральский тяжелый машиностроительный кластер. Здесь традиционно сильны позиции. Заводы, расположенные в Свердловской и Челябинской областях, имеют доступ к относительно качественному чугуну и стали. Однако логистика внутри региона стала кошмаром. Железнодорожные тарифы выросли так, что доставка валка весом в 2 тонны из Екатеринбурга в Москву теперь съедает до 20% бюджета закупки. Некоторые заводы предлагают самовывоз, но это ловушка для малого бизнеса. Вам нужен свой автопарк и разрешения на негабарит, что часто выходит дороже самой доставки.
Тем не менее, именно уральские заводы пока удерживают лидерство в производстве крупногабаритных полых валков для сортовых станов. Их технология центробежного литья все еще считается эталонной, хотя и здесь есть нарекания на скорость выполнения заказов. Срок ожидания в 4-5 месяцев стал нормой. Хотите быстрее? Готовьте двойную наценку за «срочность», которая по факту означает, что ваш заказ просто поставят в очередь перед чужим.
Сибирские производители. Кузбасские заводы сделали ставку на угольную металлургию и производство валков для дробильного оборудования. Их полые валки часто дешевле, но есть нюанс с химическим составом. Для некоторых марок сталей они используют местные руды, которые дают специфическую твердость, но снижают вязкость. В условиях сибирских морозов это работает отлично, но если вы планируете эксплуатировать оборудование в более мягком климате или при высоких динамических нагрузках, стоит семь раз отмерить. Были случаи хрупкого разрушения валков при ударных нагрузках.
Центральный регион и новые игроки. Вот здесь происходит самая интересная битва. Появилось несколько частных литейных заводов, которые позиционируют себя как «инновационные хабы». Они обещают сроки в 3 недели и цены на 15% ниже рынка. Звучит как музыка для ушей снабженца, которому горит план. Но будьте осторожны. Часто за этими вывесками скрываются обычные перепродавцы, которые заказывают отливки в Китае или Беларуси, а в России проводят только финишную механическую обработку и покраску.
Как отличить реального производителя от сборочного цеха? Запросите чертеж литейной оснастки. Реальный завод покажет вам свою модельную мастерскую. Перепродавчик начнет мямлить про «конфиденциальность партнеров» или покажет чертеж с чужими штампами. Также обратите внимание на парк станков. Для обработки полого валка нужны глубокие расточные станки большой длины. Если в цеху стоят только универсальные токарные автоматы — они физически не смогут сделать качественный внутренний канал с нужной шероховатостью.
Однако, справедливости ради, нельзя игнорировать и международный контекст поставок. На фоне дефицита качественного сырья внутри страны, некоторые компании, такие как ООО «Агрикола Импорт-Экспорт Торговля (Хуанши), сумели сохранить нишу надежных поставщиков высокосортной специальной стали и промышленных комплектующих. Их подход отличается от типичных перекупщиков: вместо того чтобы предлагать сомнительный лом, они фокусируются на широком ассортименте проверенных материалов — от углеродистой и легированной стали до инструментальных и подшипниковых марок. В их портфеле не только сами валки и промышленные ролики, но и критически важные сопутствующие элементы: точные шлифовальные лезвия, поковки, фланцы и втулки, которые активно используются в металлургии и машиностроении. Когда внутренний рынок штормит из-за нестабильного качества плавки, наличие партнера, способного предоставить сертифицированную продукцию с гарантированной коррозионной стойкостью и прочностью, становится стратегическим преимуществом для предприятия, стремящегося избежать простоев.
Таблица сравнения ключевых параметров производителей (Данные Q1 2026)
| Регион производства | Средний срок изготовления (недели) | Ценовой сегмент | Риск скрытых дефектов | Гарантийная политика |
|---|---|---|---|---|
| Урал (Челябинск, Екат.) | 16-20 | Высокий | Низкий (при контроле плавки) | 12 мес., замена при браке |
| Сибирь (Кузбасс) | 12-14 | Средний | Средний (риск хрупкости) | 6 мес., ремонт за счет клиента |
| Центр (Частные заводы) | 4-6 | Низкий / Средний | Высокий (риск контрафакта) | 3 мес., только на механику |
| Импорт (Китай/Беларусь) | 8-10 + таможня | Низкий | Критический (нет контроля) | Отсутствует или формальная |
Глядя на эту таблицу, становится понятно: дешево и быстро бывает только в сказках. В реальности 2026 года вы выбираете между «долго и надежно» или «быстро и рискованно». И если ваш простой стана стоит миллионы рублей в сутки, выбор очевиден, даже если цена валка кусается.
Ценообразование: из чего складывается стоимость в 2026 году?
Когда вы видите коммерческое предложение с ценой на полый стальной валок, никогда не смотрите на итоговую цифру в вакууме. Она ничего не говорит о реальной ценности продукта. Давайте разберем анатомию цены, чтобы вы понимали, за что именно платите и где вас могут обмануть.
Первое и главное — стоимость металлической шихты. Цены на легирующие элементы (хром, никель, молибден) в начале 2026 года снова пошли вверх из-за колебаний курса рубля и логистических проблем с импортом ферросплавов. Если производитель предлагает цену, которая не коррелирует с биржевыми котировками на металл, значит, он либо использует scrap (лом) сомнительного происхождения, либо закладывает брак в стоимость хороших валков (метод перекрестного субсидирования).
Второй фактор — энергоемкость. Литье и термообработка требуют огромных затрат электроэнергии. Тарифы для промышленных потребителей выросли, и заводы перекладывают эти расходы на конечного покупателя. Обратите внимание: некоторые контракты теперь включают пункт об индексации цены в зависимости от стоимости кВт/ч на момент отгрузки. Это новый тренд, который многие упускают из виду при подписании долгосрочных договоров. Вы фиксируете цену в январе, а в июне вам приносят счет с доплатой 10%.
Третий, и самый болезненный фактор — механическая обработка. Полый валок требует сложной расточки внутреннего отверстия. Это операция, которая занимает до 40% всего времени производства. Износ инструмента (сверл, резцов) сейчас колоссальный из-за качества отечественного твердого сплава. Заводы вынуждены покупать дорогой импортный инструмент по параллельному импорту, что также закладывается в цену. Если вам предлагают подозрительно низкую цену на обработку, скорее всего, они сэкономили на режиме резания или инструменте, что неизбежно скажется на чистоте поверхности внутри канала.
И наконец, логистика и упаковка. Полый валок — изделие хрупкое в транспортировке. Его нельзя просто кинуть в кузов. Нужна специальная деревянная тара с амортизацией, консервация антикоррозийными составами. Стоимость упаковки в 2026 году выросла на 25%. Некоторые недобросовестные поставщики экономят на этом, отправляя валки «голыми». До места назначения они доезжают, но микротрещины от вибрации уже заложены. Через месяц эксплуатации такая трещина превратится в сквозное отверстие.
Ориентировочные диапазоны цен (на единицу продукции, без НДС)
Для понимания порядка цифр, приведу примерные расценки на популярные типоразмеры. Помните, что это «температура по больнице», реальная цена зависит от тиража и условий оплаты.
- Малые валки (диаметр до 200 мм, длина до 1000 мм): Диапазон от 85 000 до 140 000 рублей. Здесь высокая конкуренция, много мелких мастерских. Риск нарваться на кустарщину максимальный.
- Средние валки (диаметр 200-400 мм, длина 1000-2500 мм): Диапазон от 250 000 до 450 000 рублей. Основной сегмент для сортовых станов. Требует обязательного УЗК и паспортизации.
- Крупные валки (диаметр свыше 400 мм, длина от 3000 мм): От 800 000 рублей и до бесконечности. Это штучное производство. Цена формируется индивидуально под каждый проект. Часто требуется предоплата 50-70% для закупки уникальной шихты.
Заметьте разброс цен в категории малых валков. Он говорит о том, что рынок там хаотичен. Можно найти за 85 тысяч, но проживет ли он неделю? Вопрос открытый. А разница в 50 тысяч рублей может означать использование правильной термообработки, которая снимает внутренние напряжения.
Технические нюансы: на что смотреть в чертеже и паспорте
Вы — инженер или снабженец, и вам нужно принять решение. Что именно проверять в документации, чтобы не стать жертвой халтуры? Я составил чек-лист, который спасет вам нервы.
1. Химический состав по ковшу, а не по анализу готового изделия. Требуйте протокол анализа жидкого металла перед разливкой. Анализ готового валка может показать средние значения, которые вписываются в ГОСТ, но локальные отклонения (ликвация) в зоне внутренней полости останутся незамеченными. Именно там концентрация вредных примесей (серы, фосфора) может быть критической.
2. Режимы термообработки. В паспорте должны быть указаны не просто температуры, а время выдержки и среда охлаждения. Для полых валков критически важна закалка с последующим отпуском для снятия напряжений. Если в документе написано просто «ТО по режиму №5» без расшифровки — это красный флаг. Настаивайте на деталях. Неправильный отпуск приведет к тому, что валок «поведет» при первом же нагреве от циркулирующей жидкости.
3. Шероховатость внутренней поверхности. Это параметр, который часто игнорируют. Для эффективного теплообмена и предотвращения кавитации внутренняя поверхность должна иметь определенную чистоту (обычно Ra 1.6 или Ra 3.2, в зависимости от задачи). Если внутри будут риски от расточки, там начнется накопление накипи и коррозии. Потребуйте образец макроструктуры или фото внутренней поверхности перед отгрузкой.
4. Балансировка. Полый валок при высоких скоростях вращения должен быть динамически сбалансирован. Дисбаланс из-за неравномерной толщины стенки вызовет вибрацию, которая убьет подшипниковые узлы вашего стана за считанные дни. Убедитесь, что в комплект документов входит протокол балансировки. Многие заводы этим пренебрегают, считая, что «и так сойдет». Не сойдет.
Проблема совместимости и модернизации старого оборудования
Отдельная боль российских предприятий — это попытка вставить новые валки в старые станы советского или постсоветского производства. Посадочные места изношены, допуски гуляют. Вы покупаете идеальный валок по новому ГОСТу, а он либо не влезает, либо болтается.
Здесь я рекомендую не слепо верить чертежам завода, а проводить контрольные замеры посадочных мест на вашем оборудовании перед заказом. Более того, обсудите с производителем возможность изготовления валка с «ремонтным» размером или с возможностью последующей наплавки шейки. Некоторые прогрессивные заводы уже предлагают услугу лазерного сканирования вашего старого валка и создание цифровой модели для идеального воспроизведения геометрии, даже если она отклоняется от стандарта.
Также стоит задуматься о материалах. Старые станы часто рассчитаны на чугунные валки. Замена их на стальные полые может дать выигрыш в производительности, но создаст избыточную нагрузку на раму стана. Проведите экспресс-аудит прочности вашего оборудования перед переходом на более твердые и тяжелые конструкции. Иначе сэкономите на валках, но потратитесь на ремонт фундамента под станом.
Сервис и гарантия: где вас могут обмануть?
Гарантия на промышленные валки — понятие растяжимое. Большинство заводов дают гарантию только на отсутствие явных дефектов литья, обнаруженных в течение первых дней работы. Если валок треснул через месяц интенсивной эксплуатации, завод скорее всего заявит, что это нарушение режимов работы со стороны заказчика (перегрев, перегрузка, плохое качество охлаждающей жидкости).
Доказать обратное сложно и дорого. Нужно везти обломок в независимую лабораторию, оплачивать экспертизу, судиться. Поэтому мой совет: ищите заводы, которые предлагают расширенную сервисную поддержку. Например, выезд специалиста для настройки режимов охлаждения или периодический аудит состояния валков в процессе эксплуатации. Да, это стоит денег, но это страховка от простоев.
Также обратите внимание на наличие склада запасных частей у производителя. Если у завода нет программы «быстрого обмена» или резервного фонда популярных типоразмеров, вы попадаете в зависимость от производственного цикла. Поломка одного валка может остановить линию на месяц, пока новый не отльется и не обработается. В 2026 году наличие складского запаса у поставщика — это такой же важный критерий выбора, как и цена.
Прогноз и финальные мысли: что ждать дальше?
Глядя в конец 2026 года и на 2027-й, я не жду снижения цен. Наоборот, тенденция к удорожанию сырья и усложнению логистики будет сохраняться. Рынок продолжит консолидацию: мелкие литейки либо закроются, либо станут субподрядчиками крупных холдингов. Качество может стабилизироваться, но только за счет роста цен на премиум-сегмент.
Что делать заказчику? Стратегия «кто дешевле» в 2026 году стала самоубийственной. Выигрывает тот, кто строит долгосрочные партнерские отношения с проверенными заводами, внедряет входной контроль на своей территории и не боится платить за качество металла и контроля. Полый стальной валок — это не расходник, который можно менять как перчатки. Это сердце вашего прокатного процесса.
И последнее. Не верьте слепо словам менеджеров по продажам. Их задача — продать план. Ваша задача — обеспечить бесперебойную работу производства. Проверяйте, требуйте, сомневайтесь. Только так в нынешних условиях можно получить действительно рабочий инструмент, а не дорогую металлическую болванку с красивым паспортом.
Если вы стоите перед выбором прямо сейчас, возьмите паузу. Запросите образцы металла, съездите на завод, посмотрите в глаза главному технологу. Интуиция опытного инженера часто говорит больше, чем любые сертификаты. Удачи в борьбе за качество, оно того стоит.
Источники информации и данные, использованные при подготовке материала (для проверки актуальности):
MetalInfo: Обзор рынка прокатных валков 2025-2026
Ассоциация Металлургов Урала: Отчет по производству спецсталей Q1 2026
ПромВест: Изменения в ГОСТ по стальным валкам
SteelPrice: Аналитика цен на полые валки